




Introducción
Las grietas en los paneles de pared prefabricados no son meros defectos superficiales; también afectan la durabilidad, la impermeabilización y la facilidad de-inspección in situ. Muchos fabricantes de componentes prefabricados prestan mucha atención a la resistencia del hormigón, pero aún así pueden aparecer grietas durante el curado, el desmolde o el izado. Las grietas rara vez son causadas por un solo error; Por lo general, son el resultado de la acumulación de una serie de defectos menores en el proceso. En comparación con el hormigón moldeado-in-in situ, los componentes prefabricados se manipulan antes y tienen tolerancias más estrictas, lo que aumenta la tensión sobre los componentes. Esta guía presentará algunos métodos prácticos-probados en fábrica para ayudarle a reducir el agrietamiento y mejorar la calidad general de sus componentes.
Tipos comunes de grietas en paneles de pared prefabricados
Grietas por contracción plástica
Por lo general, aparecen pocas horas después del vertido y se manifiestan como grietas pequeñas, poco profundas y aleatorias. La causa principal es la evaporación excesivamente rápida de la humedad de la superficie del concreto, que se ve comúnmente en condiciones de alta temperatura, baja humedad y fuertes vientos, o debido a procesos de acabado retrasados, lo que hace que el concreto se contraiga y agriete antes de alcanzar suficiente resistencia inicial.
Secado de grietas por contracción
Estos aparecen más tarde, posssiblemente durante el curado, el almacenamiento en el patio o incluso el transporte. A medida que la humedad interna del hormigón se evapora gradualmente, todo el componente se contrae. Cuando esta contracción se ve limitada por el encofrado, la disposición de refuerzo o los puntos de conexión, se genera tensión de tracción que conduce al agrietamiento.
Grietas térmicas
Estos son causados por la diferencia de temperatura entre el interior y la superficie del hormigón. Suelen aparecer en componentes con secciones más gruesas, mayor contenido de cemento, o curados con vapor o con un control inadecuado de la temperatura. Cuando diferentes partes del hormigón se enfrían y se contraen de forma asincrónica, la tensión interna resultante excede su resistencia a la tracción, formando grietas por temperatura.
Manipulación y elevación de grietas
Estos se concentran principalmente alrededor de anclajes de elevación, en los bordes de los componentes o en áreas de paredes delgadas-, especialmente durante el desmolde, el torneado y el transporte. Estos tipos de grietas son esencialmente grietas estructurales causadas por la transferencia de carga, que a menudo resultan de ángulos de elevación inadecuados, resistencia inicial insuficiente, posiciones de anclaje inadecuadas o distribución desigual de la tensión.
Grietas de concentración de tensión
Por lo general, aparecen en lugares con cambios abruptos en la geometría, como agujeros, esquinas afiladas, piezas incrustadas o manguitos. Los cambios repentinos en-el espesor de la sección transversal o la configuración del refuerzo pueden amplificar significativamente la tensión local. En la producción de componentes prefabricados, incluso las desviaciones dimensionales más pequeñas o los errores de posicionamiento pueden provocar una concentración anormal de tensiones y provocar grietas graves.

Optimice el diseño de la mezcla de concreto para minimizar el agrietamiento
La mayoría de las grietas en los paneles de pared prefabricados no son causadas por una resistencia insuficiente, sino principalmente por contracción y tensión. La contracción inicial del hormigón depende en gran medida del diseño de la mezcla. Para reducir el agrietamiento, la mezcla debe ser estable, homogénea y contener una cantidad adecuada de pasta de cemento, no excesiva.
Controlar la proporción agua-cemento es crucial. Si bien agregar demasiada agua puede mejorar la trabajabilidad durante la fundición, aumenta significativamente la contracción por secado y la porosidad interna. Durante la producción, esto suele provocar la aparición de microfisuras varios días después. Se debe lograr una buena trabajabilidad optimizando la gradación de los agregados y agregando aditivos apropiados, en lugar de simplemente aumentar la cantidad de agua.
La gradación agregada merece una atención especial. Los agregados bien-graduados reducen la cantidad de pasta de cemento necesaria para llenar los huecos. Cuanta menos pasta de cemento, menor contracción y menor calor de hidratación. La pasta de cemento puede considerarse el "ingrediente activo" del hormigón; cuanta más pasta de cemento, mayor será la deformación por contracción y mayor será el riesgo de agrietamiento.
La dosis de cemento y el aumento de temperatura deben controlarse estrictamente, especialmente en paneles de pared delgados-confinados. Una dosis excesiva de cemento aumenta el calor de hidratación y la contracción temprana. Un sistema de cemento adecuadamente equilibrado puede mejorar la estabilidad, siempre que se cumplan los requisitos de rendimiento, en lugar de perseguir únicamente una resistencia excesivamente alta.
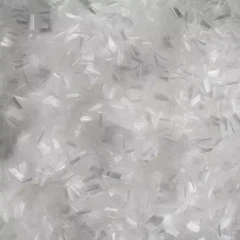
Las fibras de polipropileno son una práctica medida de refuerzo para paneles de pared prefabricados. No pueden reemplazar el refuerzo de acero, pero ayudan a controlar las microfisuras tempranas y reducir el agrietamiento por contracción plástica, especialmente en grandes superficies expuestas al flujo de aire. La clave es seleccionar el tipo y la dosis de fibra adecuados y garantizar una mezcla completa para evitar la aglomeración de fibras.
Por último, mantener la coherencia entre los lotes de producción es crucial. Incluso con el mismo diseño de panel, las diferencias en el contenido de humedad, la fuente de agregado o la dosis de aditivo pueden generar variaciones significativas en el rendimiento y el comportamiento de agrietamiento. Se deben implementar controles de rutina, como controles de asentamiento o fluidez, monitoreo de temperatura y ajuste de humedad, para garantizar que la prevención de grietas se base en el control del proceso, no en el azar.
Uso adecuado de fibras de hormigón prefabricado
En los paneles de pared prefabricados, las fibras sintéticas, como el polipropileno, se utilizan con mayor frecuencia para controlar el agrietamiento temprano-. Ayudan a reducir-las grietas por contracción plástica en áreas grandes, mejoran la resistencia a las microfisuras durante el curado y reducen el riesgo de daños en los bordes durante el desmolde. Sin embargo, las fibras no reemplazan el refuerzo estructural. Si un panel prefabricado está diseñado para depender de barras de refuerzo o malla para su capacidad de carga-, las fibras actúan como una medida complementaria en lugar de un sustituto del refuerzo de acero.
La selección de fibras debe comenzar con la identificación del riesgo principal. Si una planta observa con frecuencia finas grietas superficiales poco después del vaciado, microfibras de polipropilenosuelen ser una opción adecuada. Cuando la resistencia al impacto y la tenacidad son más críticas, se pueden considerar las fibras macrosintéticas, pero se debe evaluar cuidadosamente su influencia en el acabado de la superficie y la colocación.Fibras de aceropueden mejorar la tenacidad y la resistencia al agrietamiento en ciertos elementos, pero también afectan la trabajabilidad y el acabado, lo que los hace menos adecuados para paneles delgados o superficies arquitectónicas.
El rendimiento de la aplicación depende en gran medida de la dosis y la mezcla. Muy poca fibra no brindará los beneficios esperados, mientras que una dosis excesiva puede reducir la fluidez, atrapar aire y provocar bolas de fibra. La mejor práctica es seguir un rango de dosificación claramente definido, utilizar métodos de alimentación consistentes y confirmar la dispersión adecuada de la fibra mediante simples controles-in situ durante la producción de prueba.

Mejorar las prácticas de curado en plantas de prefabricados
En las fábricas de componentes prefabricados, un buen curado no se trata de ser lento o complejo, sino de mantener la consistencia.
Comience a curar lo antes posible. Una vez que la superficie pueda soportarlo, evitar la rápida evaporación de las losas. El aire caliente, los ventiladores potentes y la baja humedad extraerán la humedad de la superficie a un ritmo que el hormigón no puede soportar, exacerbando las grietas por contracción plástica. Medidas simples como el uso de agentes de curado, películas plásticas o cámaras de curado controladas pueden producir resultados significativos.
Mantenga condiciones de curado uniformes. El curado desigual, con un lado húmedo y el otro seco, genera estrés. Diferentes tasas de contracción a lo largo del espesor de la losa significan que las grietas actúan como válvulas de liberación de tensiones. Las losas-de paredes delgadas, las losas-de áreas grandes y los bordes confinados aumentan este riesgo.
Si se utiliza curado con vapor, se deben controlar las velocidades de calentamiento y enfriamiento. Si bien el calentamiento rápido puede acelerar la producción, también aumenta el estrés térmico, lo que provoca una contracción temprana. Un perfil de curado estable es generalmente mejor que uno rápido, especialmente para losas de construcción donde la calidad de la superficie es crítica.
Evite grietas durante el desmoldeo y el levantamiento
La manipulación y el levantamiento son etapas de alto-riesgo de agrietamiento, especialmente cuando el concreto aún no ha alcanzado su máxima resistencia. Los paneles deben alcanzar la resistencia mínima requerida antes de desmoldarlos. El desmolde temprano puede ahorrar tiempo, pero aumenta la tensión de flexión y el riesgo de dañar los bordes, particularmente en paneles de pared delgada-. El posicionamiento correcto de los anclajes de elevación es fundamental. Los anclajes colocados demasiado cerca de los bordes o con un espaciado inadecuado crean concentraciones de tensión y aumentan el riesgo de agrietamiento durante la inclinación. El levantamiento fuera-del eje introduce fuerzas de flexión que el panel no fue diseñado para resistir. El levantamiento equilibrado reduce el estrés y mantiene las cargas bajo control. Los movimientos repentinos durante la inclinación, el levantamiento o el transporte generan cargas de choque que pueden provocar que las microfisuras se conviertan en daños visibles.
Implementar controles de calidad consistentes

La reducción-de crack a largo plazo se basa en un ciclo de control de calidad autocorrectivo: medir, registrar, analizar, ajustar y volver a-verificar.
El primer paso es controlar los factores ambientales. La temperatura del concreto, la temperatura de la mesa del molde y el flujo de aire y la humedad del taller influyen en la pérdida temprana de humedad y la contracción. Se recomienda encarecidamente realizar registros diarios, con respuestas predefinidas de "curado mejorado" que se activan durante altas temperaturas, fuertes flujos de aire o baja humedad-como un recubrimiento más temprano de la superficie, una aplicación más rápida de compuestos de curado o ajustes en el perfil de curado con vapor-.
En segundo lugar, mueva los puntos de control clave aguas arriba del mezclador. En lugar de investigar las grietas después de que aparecen, es mucho más eficaz estabilizar la variación en su origen. Monitoree continuamente el asentamiento o flujo, la temperatura de descarga, el tiempo de mezcla y el contenido de aire (si corresponde), y corrija las fluctuaciones de humedad del agregado.
En tercer lugar, cuando se utilicen fibras, trate la dispersión como un indicador de calidad. Añadir fibras no es suficiente-una mala dispersión provoca zonas débiles localizadas y una contracción desigual. Utilice métodos de alimentación estandarizados con dosis y tiempos fijos, realice verificaciones visuales rápidas durante los vertidos de prueba y, cuando sea necesario, registre los números de lotes de fibra y los tiempos de mezcla para evitar la formación de bolas de fibra que causan grietas puntuales o defectos en la superficie.
Cuarto, fortalecer las inspecciones previas-al vertido. Los insertos, mangas o anclajes de elevación desalineados crean concentraciones de tensión que luego aparecen como grietas durante el desmolde, la inclinación o el levantamiento. Una lista de verificación clara "pre-liberación del vertido"-posición de recubrimiento, distancia al borde, recubrimiento de concreto, método de fijación e interferencia de las barras de refuerzo-cuesta mucho menos que las reparaciones posteriores-al vaciado.
Quinto, verifique la consistencia del curado en cada turno. Uno de los problemas más comunes es el secado desigual, donde una cara pierde humedad más rápido que la otra, lo que permite que se acumule tensión interna. Estandarice las acciones de curado, como los métodos de cobertura, la frecuencia de pulverización y las tasas de calentamiento, mantenimiento y enfriamiento del curado con vapor-y registre tanto el tiempo como los operadores responsables.
Finalmente, convierta el cracking en datos creando un "mapa de crack". Vincule la ubicación, orientación, longitud y tiempo de aparición de las grietas con el tipo de panel, identificación del molde, turno de producción, diseño de la mezcla, entorno diario, método de curado y esquema de elevación. Los patrones surgen rápidamente-y una vez que lo hacen, las medidas correctivas se vuelven dirigidas en lugar de conjeturas.
Conclusións
Reducir las grietas en los paneles de pared prefabricados no es algo que se pueda lograr de la noche a la mañana; requiere un control estricto sobre la estabilidad de la mezcla de hormigón, el proceso de curado, la sujeción del encofrado y el izado seguro. Sólo cuando estos aspectos funcionan juntos, los paneles de pared pueden permanecer limpios, fuertes y con un rendimiento constante.


