



Introducción
La calidad de los bordes de las losas prefabricadas de hormigón determina directamente la precisión de la instalación de los componentes, su rendimiento de transferencia de carga estructural-y su integridad estética. Para lograr un borde impecable es necesario evitar defectos comunes-como esquinas desconchadas, fugas de lechada, desviaciones de planitud y mala alineación de las juntas. Crear un borde tan perfecto depende de mucho más que solo el diseño de la mezcla de concreto; Depende críticamente de la precisión del encofrado, la selección adecuada de chaflanes, la estabilidad de los dispositivos de fijación magnéticos y el estricto cumplimiento de los procedimientos adecuados durante el proceso de desmolde. Cuando todos estos elementos trabajan en sinergia, el resultado es un producto terminado caracterizado por líneas limpias y fluidas, una reducción significativa del retrabajo y una eficiencia de producción sustancialmente mejorada.

Por qué es importante la calidad de los bordes en los paneles prefabricados de hormigón
Garantizar la seguridad estructural y mitigar los peligros
Los bordes de las losas prefabricadas de hormigón constituyen sus zonas estructuralmente más débiles; sin embargo, deben cumplir funciones críticas como la transferencia de carga en las juntas, la resistencia al impacto y el control de grietas. Si los bordes presentan defectos, como esquinas desconchadas, grietas o una compactación insuficiente, se producirán concentraciones de tensiones. Esto compromete la resistencia al corte y a la flexión del componente, haciéndolo susceptible a un deterioro progresivo de los bordes con el tiempo. En casos severos, tales defectos pueden socavar la estabilidad estructural de toda la unidad prefabricada, lo que podría provocar incidentes de seguridad, como aflojamiento o colapso estructural después de la instalación.
Garantizar la precisión de la instalación y la calidad de la construcción
Las losas de hormigón prefabricado dependen del empalme de borde-a-borde para lograr el ensamblaje general; en consecuencia, la planitud de los bordes, sus tolerancias dimensionales y sus configuraciones de unión (por ejemplo, juntas machihembradas o empotradas) dictan directamente la precisión de la instalación. Los bordes desiguales o las desviaciones dimensionales excesivas dan como resultado espacios en las juntas irregulares y un entrelazado deficiente, lo que impide que la lechada posterior logre una compactación adecuada. Esto hace que los componentes sean propensos a aflojarse y desplazarse. Además, las esquinas desconchadas o los defectos en los bordes de las uniones provocan una distribución desigual de la tensión, lo que provoca una desalineación de los componentes después de la instalación y compromete la integridad estructural general de todo el sistema de ensamblaje.
Mejorar el rendimiento del servicio y prevenir el deterioro futuro
La calidad de los bordes gobierna directamente la resistencia del componente a la entrada de agua, la permeabilidad y la corrosión. Si los bordes presentan defectos, como huecos, panales o huecos causados por fugas de lechada, el agua de lluvia y los agentes corrosivos pueden infiltrarse fácilmente en el interior del componente. Esto provoca la carbonatación del hormigón y la corrosión del refuerzo de acero, lo que a su vez provoca grietas y daños estructurales, lo que en última instancia perjudica el rendimiento funcional del componente.
Causas comunes de bordes deficientes en paneles prefabricados
Alineación inexacta del encofrado
Incluso pequeñas desviaciones en la colocación del encofrado pueden provocar cantos irregulares o formas irregulares. Cuando los moldes no están alineados con precisión, el concreto reflejará estas imperfecciones, lo que dará como resultado paneles prefabricados que requieren acabado o corrección adicional.
Fijación débil que conduce al movimiento
Si el encofrado no está bien fijado, un ligero movimiento durante el vertido del hormigón o una vibración pueden provocar la deformación de los bordes. En comparación con los sistemas de fijación rígidos, las configuraciones inestables a menudo dan como resultado una calidad del producto inconsistente. El uso de métodos de fijación fiables, como los sistemas magnéticos, ayuda a mantener la estabilidad del encofrado durante todo el proceso de fundición.
Pobre flujo de concreto y vibración insuficiente
Si el concreto no fluye adecuadamente hacia las áreas de los bordes, puede crear huecos o superficies rugosas a lo largo de los bordes. Una vibración inadecuada o desigual puede atrapar aire, especialmente en las esquinas y bordes, afectando negativamente tanto la apariencia como la calidad estructural.
Tiras de chaflán dañadas o desgastadas
Las tiras de chaflán definen el perfil del borde. Cuando están desgastados, agrietados o desalineados, los bordes resultantes pierden su nitidez y consistencia, lo que afecta la calidad general del panel prefabricado.
Técnicas de desmoldeo inadecuadas
Un desmolde prematuro o un soporte de elevación insuficiente pueden provocar que los bordes se rompan o dañen. Los procesos de desmolde controlados y bien-planificados garantizan que los bordes permanezcan intactos y claramente definidos.
Gestión refinada de los procesos de producción.
El proceso de producción es el núcleo del moldeado de bordes; por lo tanto, se debe prestar atención crítica a cuatro etapas clave: encofrado, vertido, vibración y curado, para evitar defectos como bordes y esquinas desconchados, fugas de lechada y formación de panales o picaduras en la superficie.
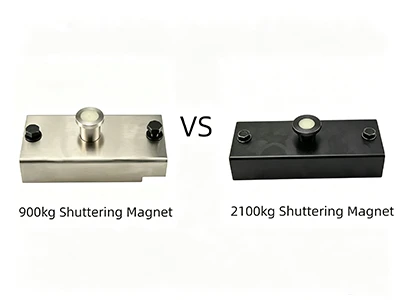
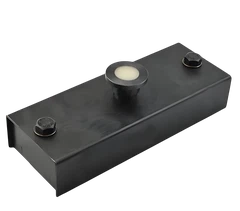
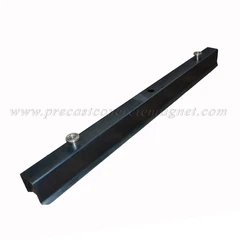
En cuanto al control del encofrado, se prioriza el uso de placas de acero Q235B de 6 mm-de espesor o paneles de aleación de aluminio de 8 mm-de espesor. Las secciones de las esquinas están estampadas y formadas integralmente, lo que garantiza que los espacios entre las juntas de empalme no excedan los 0,5 mm. Se implementa un sistema de sellado de doble-capa en todas las juntas: una tira de caucho EPDM-de 3 mm-de espesor (con una tasa de compresión del 30 %) se adhiere al lado interior, mientras que el lado exterior se asegura mediante pernos y arandelas con una separación de no más de 300 mm para evitar fugas de lechada. La conexión entre el encofrado de esquina y el encofrado principal utiliza una estructura de "rigidez en forma de L más refuerzo diagonal", complementada con refuerzos de acero en ángulo, para evitar la deformación o el desplazamiento del encofrado durante el vertido. En este contexto se recomienda encarecidamente el uso de tiras biseladas magnéticas. Estas tiras son ideales para los requisitos de moldura de bordes de paneles de hormigón prefabricados; Aprovechando sus fuertes propiedades de adhesión magnética, se pueden fijar de forma rápida y precisa a las esquinas del encofrado sin necesidad de fijación adicional mediante clavos neumáticos o adhesivos. Esto garantiza una instalación conveniente y un posicionamiento preciso, resolviendo eficazmente los problemas de desviación del moldeado de bordes causados por la inestabilidad y el desplazamiento a menudo asociados con las tiras de chaflán tradicionales, al mismo tiempo que elimina los riesgos de contaminación adhesiva en los bordes de concreto o daños estructurales al encofrado causados por clavos neumáticos. Para los agentes desmoldantes se selecciona un tipo de polímero a base de agua-con un contenido de sólidos mayor o igual al 25%. Debe aplicarse uniformemente usando un rodillo de pelo fino-y aplicar una capa adicional específicamente en las áreas de las esquinas. Queda terminantemente prohibida la aplicación cuando el encofrado esté húmedo o presente óxido superficial, ya que esto podría contaminar los bordes del hormigón o comprometer la eficacia del desencofrante.

Durante las etapas de vertido y vibración, se debe seguir estrictamente la secuencia de "primero las esquinas, luego el cuerpo principal". Se emplea un conducto- de pequeño diámetro para garantizar una colocación precisa del hormigón; en las zonas de las esquinas, el espesor de cada capa de hormigón no debe exceder los 200 mm para evitar que el impacto de la caída del hormigón dañe las esquinas del encofrado. Se utiliza un vibrador interno de alta frecuencia- de φ30 mm, con puntos de vibración separados no más de 300 mm (este espacio se reduce a 200 mm en las zonas de las esquinas). La técnica de vibración implica "inserción rápida y retirada lenta", con una profundidad de inserción que se extiende entre 50 y 100 mm en la capa de hormigón previamente colocada. En las zonas de las esquinas, el vibrador debe mantenerse en su lugar durante 20 a 25 segundos-hasta que aparezca una capa de lechada en la superficie y no se observen más burbujas de aire subiendo a la superficie-evitando estrictamente cualquier contacto entre el vibrador y el propio encofrado. Para componentes de esquina de paredes delgadas-, se pueden utilizar vibradores adjuntos para ayudar en la compactación, evitando así la pérdida de mortero causada por una vibración excesiva o la formación de huecos resultantes de una vibración insuficiente.
Durante la fase de curado, inmediatamente después de completar el vertido, cubra la estructura con materiales-que retengan la humedad para evitar la rápida evaporación de la humedad de los bordes, lo que podría provocar grietas por contracción. El momento del retiro del encofrado debe controlarse estrictamente para garantizar que el hormigón haya alcanzado al menos el 75% de su resistencia diseñada. Al retirar el encofrado, utilice herramientas especializadas y comience el proceso en las secciones que no son-esquinas; aplique una palanca suave y un desprendimiento lento y cuidadoso para evitar dañar las esquinas al hacer palanca con fuerza. El período de curado posterior-a la remoción debe durar no menos de 14 días, durante los cuales la superficie de concreto debe mantenerse húmeda-prestando especial atención a las esquinas-para evitar grietas por secado y polvo en la superficie.
Uso de chaflanes magnéticos para crear bordes limpios

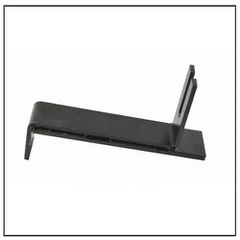
Los chaflanes magnéticos son tiras formadoras de bordes-reutilizables diseñadas para crear bordes biselados en elementos de hormigón. Ayudan a eliminar las esquinas afiladas y reducen significativamente el riesgo de que los bordes se astillen durante la manipulación y el transporte. Este diseño simple pero efectivo no sólo mejora la eficiencia operativa sino que también mejora la calidad general de la formación de bordes.
Los chaflanes magnéticos son rápidos y fáciles de colocar, ajustar y quitar. Esta flexibilidad permite a los operadores adaptarse a diferentes diseños de paneles sin necesidad de herramientas adicionales, lo que hace que el proceso sea más eficiente y{1}}fácil de usar.
Consistencia del acabado de los bordes
La fuerte adhesión magnética garantiza que el chaflán permanezca alineado uniformemente a lo largo de todo el borde. Esta estabilidad da como resultado acabados de bordes uniformes y uniformes en múltiples ciclos de producción, lo que mejora tanto la apariencia como la precisión dimensional.
Aplicaciones en diversos elementos prefabricados
Los chaflanes magnéticos se utilizan ampliamente en la producción de paneles de pared, losas, vigas y columnas. Son particularmente adecuados para proyectos que requieren alta precisión y repetibilidad de los bordes, lo que los convierte en un componente esencial en la fabricación moderna de prefabricados de hormigón.


Transporte e instalación
Durante el transporte e instalación de losas prefabricadas de hormigón, sus bordes son susceptibles de sufrir daños causados por impactos o desplazamientos; por lo tanto, son esenciales medidas de protección mejoradas y el cumplimiento de procedimientos operativos estandarizados. Durante el transporte, los bordes deben envolverse en materiales flexibles, como espuma o caucho, y las losas deben apilarse en capas separadas por espaciadores. Estos espaciadores deben colocarse de manera que eviten ejercer presión de carga-directamente sobre los bordes. Además, las alturas de apilamiento deben mantenerse dentro de límites razonables y el vehículo de transporte debe conducirse con suavidad para evitar golpes o frenadas bruscas que puedan provocar colisiones. Antes de la instalación, se debe inspeccionar el estado de los bordes de los componentes; Los defectos menores deben repararse de inmediato y se debe verificar que la base subyacente esté nivelada y que las ranuras de instalación pre-asignadas se alineen correctamente. Durante el levantamiento, las losas deben bajarse a su posición lenta y cuidadosamente; Los espacios entre componentes adyacentes deben controlarse con un margen de 5 mm y sellarse posteriormente. Después de la instalación, las losas deben asegurarse rápidamente y las placas de junta de expansión deben instalarse de acuerdo con las especificaciones estándar para garantizar tanto la estabilidad estructural general como la integridad de los bordes.
Reparación de defectos
Si surgen defectos en los bordes durante los procesos de producción, transporte o instalación, se deben implementar rápidamente medidas correctivas específicas para evitar que los defectos se propaguen. Para desconchones menores o daños en las esquinas, el área afectada debe enjuagarse con agua limpia y limpiarse a fondo con un cepillo de alambre; luego de humedecerlo suficientemente se debe parchar y nivelar utilizando una mezcla de mortero de cemento 1:2 o 1:2.5. En casos de daños más graves, se deben quitar con cincel el hormigón en mal estado y los áridos que sobresalgan; después de enjuagar el área, limpiarla y humedecerla, las reparaciones deben ejecutarse utilizando concreto de agregado fino-de un grado un nivel superior al concreto original. Después de la reparación, se deben aplicar medidas de curado mejoradas para garantizar una unión estrecha entre la sección reparada y el componente estructural original, así como una apariencia de superficie plana y uniforme. Para las desviaciones en la planitud de la superficie, se debe utilizar una amoladora para raspar ligeramente la superficie y eliminar cualquier protuberancia, asegurando así que los bordes estén nivelados y cumplan con los requisitos tanto de instalación como estéticos.
Mejores prácticas para lograr bordes perfectos
Los cantos perfectos en prefabricados de hormigón no se consiguen por casualidad; son el resultado de un control constante y una atención al detalle durante todo el proceso de producción. Pequeños ajustes en la preparación a menudo conducen a mejoras notables en la calidad del producto final.
Mantener superficies de acero limpias y planas es el punto de partida. Cualquier residuo, óxido o desnivel puede crear espacios entre el chaflán y el encofrado, dando lugar a bordes irregulares. Una superficie de contacto suave garantiza una alineación precisa y resultados consistentes en múltiples modelos.
Es igualmente importante utilizar materiales de chaflán de alta-calidad. Los biseles magnéticos o de goma duraderos mantienen su forma bajo presión y uso repetido, a diferencia de los materiales de baja-calidad que pueden deformarse o desgastarse rápidamente. Los materiales confiables ayudan a lograr bordes nítidos y uniformes con un mínimo de retrabajo.
Inspeccionar el encofrado antes del vaciado ayuda a identificar problemas potenciales de manera temprana. Verificar la alineación, la posición de los chaflanes y las superficies de contacto reduce el riesgo de defectos una vez que se vierte el concreto.
La estandarización del proceso de producción une todo. Cuando los pasos de limpieza, posicionamiento e inspección siguen una rutina constante, la calidad de los bordes se vuelve predecible, repetible y más fácil de controlar a escala.
Conclusión
Lograr bordes impecables en losas de hormigón prefabricado depende de una ejecución meticulosa que abarque todo el proceso, desde el diseño, la selección de materias primas y la producción hasta el transporte, la instalación y la corrección de defectos, todo bajo un control de calidad integral. Cada etapa está indisolublemente ligada: el diseño establece una base sólida; las materias primas garantizan resistencia estructural; la producción garantiza un moldeado preciso; el transporte y la instalación previenen daños; y la remediación rectifica cualquier defecto. Además, el uso estratégico de herramientas especializadas, como tiras de chaflán magnético, mitiga eficazmente varios problemas relacionados con los bordes-. Este enfoque garantiza que los bordes de las losas de hormigón prefabricado permanezcan planos, resistentes y duraderos, salvaguardando así tanto la integridad estructural como la precisión de la instalación, al tiempo que mejora la calidad general y la longevidad de todo el proyecto de ingeniería.
Preguntas frecuentes
P: ¿Cuáles son los defectos comunes en los bordes de los paneles prefabricados de hormigón y cuáles son las causas principales?
R: Los defectos comunes incluyen bordes desconchados, fugas de lechada, irregularidades en la superficie, mala alineación de las juntas y formación de panales. Las principales causas son la fijación inestable del encofrado, vibración inadecuada, proporciones incorrectas de mezcla de materiales, daños durante el transporte y la instalación, curado insuficiente y posicionamiento incorrecto de las herramientas de biselado tradicionales.
P: ¿Cuáles son las ventajas clave de los chaflanes magnéticos en comparación con los chaflanes tradicionales?
R: Las principales ventajas son que no se requieren clavos ni pegamento y una fuerte fuerza magnética garantiza un posicionamiento preciso. Esto ayuda a evitar la contaminación del hormigón y daños al encofrado. Los chaflanes magnéticos son duraderos, reutilizables y capaces de mantener un radio de borde constante, lo que reduce el astillamiento de los bordes y mejora la eficiencia. También son adecuados para bordes irregulares y componentes de paredes delgadas-.
P: ¿Cuál es la tolerancia aceptable para las dimensiones de los bordes y cómo se puede evitar una desviación excesiva?
R: Las tolerancias dimensionales para el ancho y el espesor del panel generalmente deben controlarse dentro de ±3 mm, y la planitud de la superficie no debe exceder una desviación de 3 mm cuando se mide con una regla de 2-metros. Para evitar desviaciones excesivas, se deben definir estándares durante la etapa de diseño, se debe utilizar encofrado preciso y reforzado durante la producción, se debe controlar la colocación y la vibración del concreto de manera uniforme, y se deben realizar rápidamente inspecciones y correcciones posteriores al desmolde.
P: ¿Cómo se pueden minimizar los daños en los bordes durante el transporte y la instalación?
R: Durante el transporte, los bordes deben protegerse con materiales suaves como espuma o almohadillas de goma. Los componentes deben apilarse en capas, evitando cargas en los bordes, y transportarse suavemente para minimizar la vibración. Antes de la instalación, se deben inspeccionar los bordes y reparar los defectos con antelación. Durante el levantamiento, los componentes deben bajarse lentamente para evitar impactos y, después de la instalación, deben fijarse de forma segura con una alineación y sellado adecuados de las juntas.
P: ¿Cómo se pueden reparar eficazmente los pequeños desconchones de los bordes?
R: Primero, limpie el área dañada con agua y un cepillo de alambre, y asegúrese de que esté adecuadamente humedecida. Luego aplique una mezcla de mortero de cemento con una proporción de 1:2 a 1:2,5 para rellenar y remodelar el borde. Después de la reparación, mantenga las condiciones de curado adecuadas para garantizar una unión fuerte y un acabado superficial liso.